

For spørgsmål og feedback fra kunder, vil vi svare tålmodigt og omhyggeligt.
Materiale struktur: Støbt aluminium messing CuZn25Al6Fe3Mn3, med grafit indsats. Appl...
Forestil dig en trykstøbemaskine, der kører i tre skift, seks dage om ugen. Styrebøsningerne i vippemekanismen skal smøres med få timers mellemrum, men varmen blødgør smøremidlet, og olien drypper på nystøbte dele. Over tid slides bøsningen ujævnt, og hele koblingen løsner sig. En aluminium bronze grafit bøsning løser dette ved at bygge et solidt smøremiddel direkte ind i lejevæggen. Konklusionen er ligetil: Hvis du har en tung, langsomt bevægende samling, som ingen kan nå med en fedtsprøjte, er denne materialekombination en af de mest pålidelige måder at forlænge levetiden på.
Grundmaterialet betyder mere, end de fleste købere er klar over. Aluminiumsbronze indeholder mellem 9% og 14% aluminium, normalt med jern- og nikkeltilsætninger. Dette giver legeringen højere trækstyrke, bedre slagfasthed og overlegen korrosionsbestandighed sammenlignet med almindelig tin eller fosforbronze. I havvand, kemiske anlægsatmosfærer eller varmtvalsende miljøer danner aluminiumsbronzeoverfladen et stabilt, beskyttende oxidlag, der modstår pitting og erosion.
Grafit indsættes derefter i borede huller i bøsningsvæggen, arrangeret i et gitter- eller spiralmønster. Når akslen roterer, smøres den bløde grafit ud på modfladen, hvilket skaber en tynd, tør smørende film. Filmen følger akseloverfladen og holder friktionskoefficienten lav, selv når maskinen har stået tomgang i ugevis. I modsætning til fedt eller olie, oxiderer grafitten ikke hurtigt ved høj temperatur og vaskes ikke væk, når der er vand eller damp til stede.
Sammenlignet med en almindelig bronzebøsning, der afhænger af ekstern olieforsyning, tilbyder aluminiumsbronzegrafitbøsningen tre praktiske fordele: den eliminerer daglige smøreopgaver, den beskytter akslen mod metal-til-metal-kontakt under opstart, og den tolererer kortvarig overbelastning bedre, fordi grafitfilmen forbliver på plads.
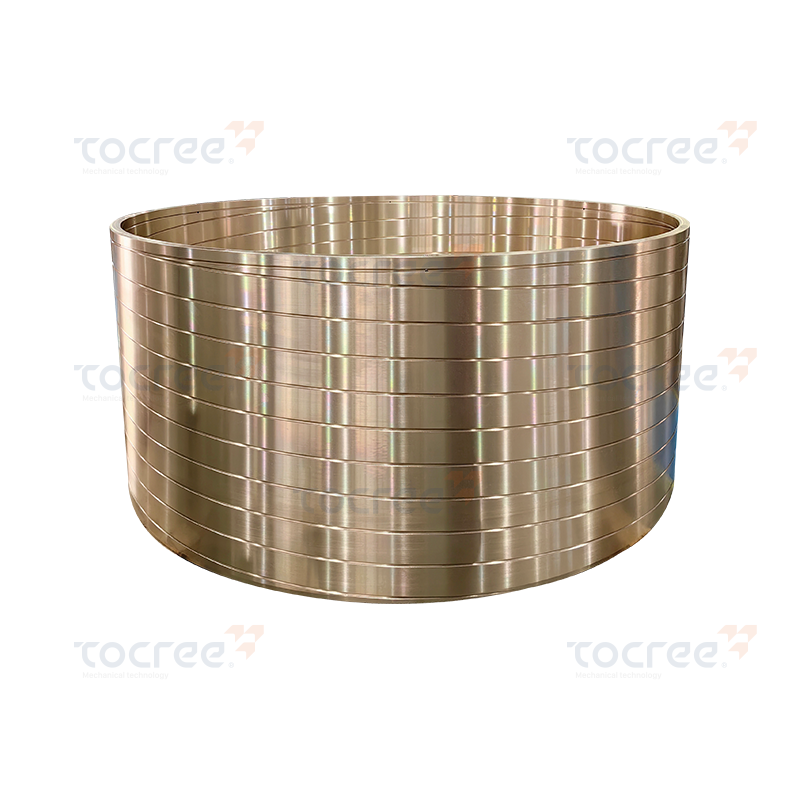 Blikbronzebøsning med specialfremstillede olieriller til krævende industriel brug Denne centrifugalstøbte tinbronzemanchet tilbyder høj trækstyrke, slidstyrke og korrosionsbestandighed. Tilpasselige olieriller og god forlængelse gør den velegnet til krævende industrielle applikationer, der kræver holdbarhed og bæreevne. Se produkt →
| Præstationsområde | Aluminium bronze grafit bøsning | Almindelig bronze bøsning |
|---|---|---|
| Smøremetode | Indlejret grafit som fast smøremiddel | Kræver eksternt fedt eller olie |
| Typisk hårdhedsområde | HB 200–280, afhængig af karakter | HB 60–120, afhængig af karakter |
| Vedligeholdelsesinterval | Måneder eller år uden eftersmøring | Daglig eller ugentlig eftersmøring |
| Korrosionsbestandighed | Fremragende i vand, salte og syrer | God i tør luft, dårlig i aggressive medier |
| Bedste hastighedsområde | Lav til moderat, høj belastning applikationer | Lav til høj, med olietilførsel |
Det stærkeste bevis kommer fra applikationer, hvor nedetid er dyrt, og adgang til vedligeholdelse er vanskelig. I metallurgiske maskiner , styrebøsninger i ovndøre og valseværksjusteringer fungerer i støv og strålevarme. I marine maskiner , rorlejer og dæksspilhuse står over for saltvandssprøjt og lange perioder uden drift. Lignende forhold forekommer i olieboreudstyr, tragtporte, containerspredere og trykstøbemaskiners vippeforbindelser.
Du bør overveje denne type bøsning, når flere forhold eksisterer på samme tid:
Når disse kriterier er opfyldt, holder grafitbusken ikke bare længere; det forbedrer også den overordnede pålidelighed af samlingen. En kinesisk producent med et komplet kobberstøbningsstøberi kan producere disse bøsninger med tætte tolerancer og ensartet grafitprop-densitet, hvilket er afgørende for pålidelig ydeevne.
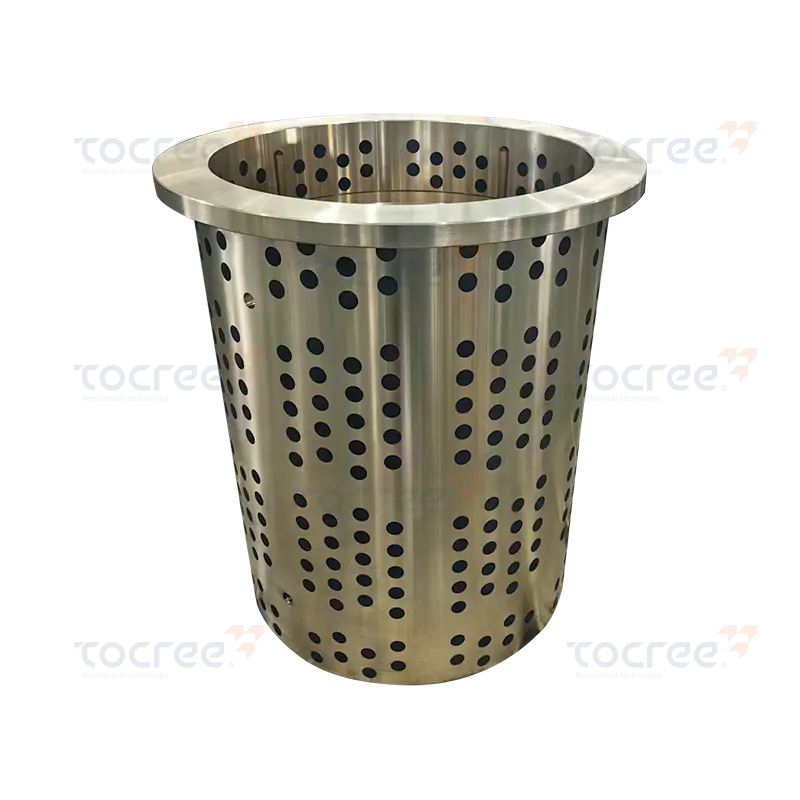 Grafitindlejret selvsmørende messingbøsning til vedligeholdelsesfri drift Denne enkeltflange messingbøsning med indlejret grafit giver kontinuerlig smøring uden ekstern olie, hvilket reducerer vedligeholdelse og nedetid. Den er ideel til applikationer med lav hastighed og høj belastning i svært tilgængelige eller barske miljøer. Se produkt →
Valg af den rigtige bøsning starter med legeringskvaliteten. For en aluminium bronze grafit bøsning er de mest almindelige industrielle kvaliteter C95400 (støbt), C95500 og C95900 i nordamerikansk praksis, eller kinesiske kvaliteter såsom ZCuAl9Fe4 og ZCuAl9Fe4Ni4Mn2. Hver klasse tilbyder en forskellig balance mellem styrke, slidstyrke og korrosionsbestandighed. Til tunge stødbelastninger er de nikkelbærende kvaliteter mere sikre. For havvandsservice giver højt aluminiumindhold bedre beskyttelse mod aflegering.
Hårdhed har betydning, fordi den bestemmer, hvor godt bøsningen modstår slid og kantbelastning. Hårdheden skal angives sammen med akselhårdheden og løbeafstanden. I mange udstyrsredesigns beder ingeniører om en bøsningshårdhed på HB 220–260, når akslen er 45–55 HRC. Hvis akslen er blødere, skal bøsningen muligvis også være blødere for at undgå aggressivt slid på akseloverfladen.
Grafitlayout er ikke dekorativt. Det har direkte indflydelse på belastningsevnen. Flere propper betyder mere solid smøremiddelreserve, men de reducerer også det effektive lejeareal. Som regel bør det samlede grafitareal ikke overstige 30–40 % af lejefladen. I meget snavsede miljøer har et groft gitter med færre, men større propper en tendens til at fungere bedre, fordi grafitfilmen er tykkere og mere i stand til at skubbe forurenende stoffer til side.
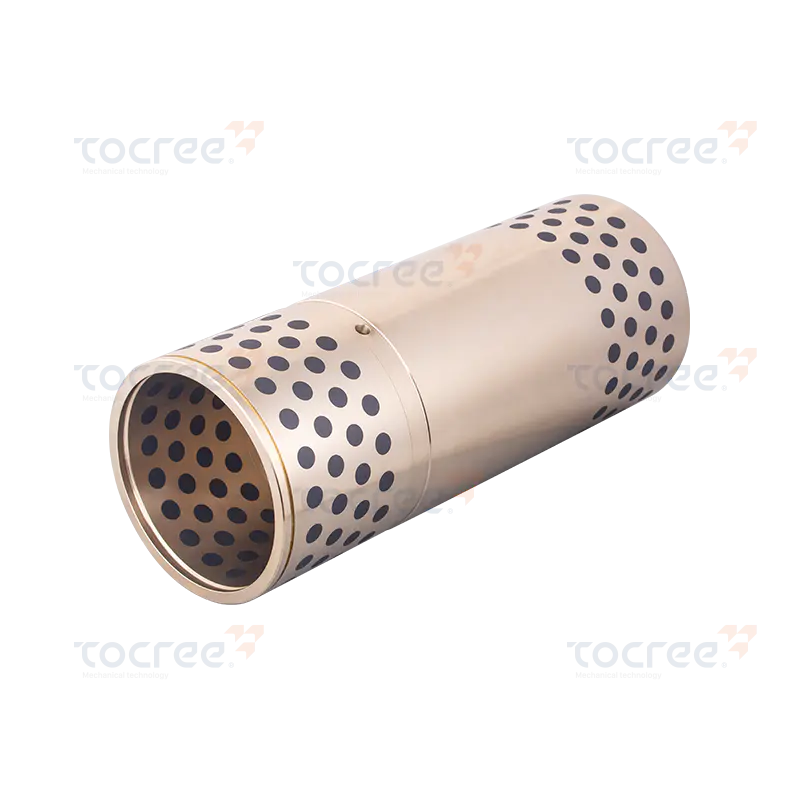 Messingbøsning af aluminium med grafitindsatser til modstand mod forurening Denne solide selvsmørende bøsning kombinerer højstyrke aluminiums messing med grafitpropper, der giver pålidelig smøring og modstandsdygtighed over for forurenende stoffer. Velegnet til høje temperaturer, tung belastning og hyppig genstart i krævende industrier. Se produkt →
De fleste aluminium bronze grafit bøsninger er ikke købt fra et katalog. De er lavet efter tegninger, fordi maskinbyggere har brug for specifikke hulmønstre, flanger, olieriller eller endda delte bøsninger. En pålidelig leverandør skal kunne håndtere både støbningen og præcisionsbearbejdningen.
Jiashan Tocree Machinery Co., Ltd. styrer hele processen fra sin egen kobbersmelteovn og centrifugalstøbemaskiner. Det betyder, at basislegeringen er fremstillet internt, grafitpropperne er indsat, og den endelige boring og ydre diameter er bearbejdet med snævre tolerancer. Virksomheden har lavet bøsninger op til 1,5–2 meter i diameter og kobberglideplader op til 4 meter lange, så store og usædvanlige dele er ikke et problem. Konstanttemperaturværkstedet bruges til højnøjagtig efterbehandling og måling.
Når du kontakter producenten, skal du dele den komplette tegning med kritiske dimensioner, den legeringskvalitet, du forventer, og driftsbetingelserne. Nævn den forventede radiale belastning, akselhastighed, omgivende temperatur, og om smøring er fuldstændig fraværende. Leverandøren kan derefter foreslå den bedste grafitpropstørrelse og -mønster, samt anbefale en passende frigang for at undgå fastklemning under termisk ekspansion.
Fordi virksomheden fokuserer på ikke-standarddele, kan den støbe og bearbejde specielle former såsom L-formede skydere, gevindskårne lapper og buede slidplader. Denne fleksibilitet har betydning, når du eftermonterer en eksisterende maskine, hvor standardkatalogbøsningen ikke passer til husets geometri.
En aluminium bronze grafit bøsning har stadig brug for en omhyggelig pasform. Rengør bøsningen og akslen, før den trykkes ind. Brug en let interferenspasning på den ydre diameter, typisk H7/p6 eller lignende, afhængigt af huset. Affase bøsningens forkant for at forhindre afskrabning under monteringen. Du må ikke hamre direkte på grafitpropperne; brug en ærme eller en presse for at påføre kraft jævnt.
Efter installationen hjælper en første indkøring grafitoverførselsfilmen til at dannes på skaftet. Hvis skaftet er nyt, og overfladeruheden er over Ra 0,8 µm, er glattere ikke bedre. Faktisk giver en moderat ruhed på omkring Ra 0,4-0,8 µm grafitten noget at indlejre i. Påfør ikke kraftigt fedt på grafitoverfladen; fedt kan blokere frigivelsen af grafit og reducere den selvsmørende effekt.
Efterse bøsningen efter den første driftsmåned. Se efter mørkegrå bånd på skaftet, som indikerer, at grafit overføres korrekt. Eventuelle ridser eller lyse, polerede pletter på skaftet kan betyde, at grafitpropperne er slidte, eller at afstanden er for stram. Ved normal drift skal bøsningen køre stille uden ekstern smøring.
Aluminium bronze grafit bøsninger er ikke en universel løsning til alle lejer, men til tunge, langsomt bevægende samlinger i barske miljøer er de svære at slå. De fjerner den mest almindelige årsag til for tidlig svigt: Mennesket glemmer at smøre. Ved at parre en korrosionsbestandig aluminiumsbronzematrix med et konstrueret grafitstik-layout, får du en komponent, der overlever års hårdt arbejde næsten uden opmærksomhed.
Hvis du udskifter en bøsning, skal du måle den defekte del, bekræfte legeringen og hårdheden og bede din leverandør om at bearbejde en erstatning med det samme grafitmønster. Når pasformen er korrekt, og grafitten er korrekt indlejret, vil den nye bøsning betale sig selv ved at reducere planlagte vedligeholdelsestimer.
Materiale struktur: Støbt aluminium messing CuZn25Al6Fe3Mn3, med grafit indsats. Appl...
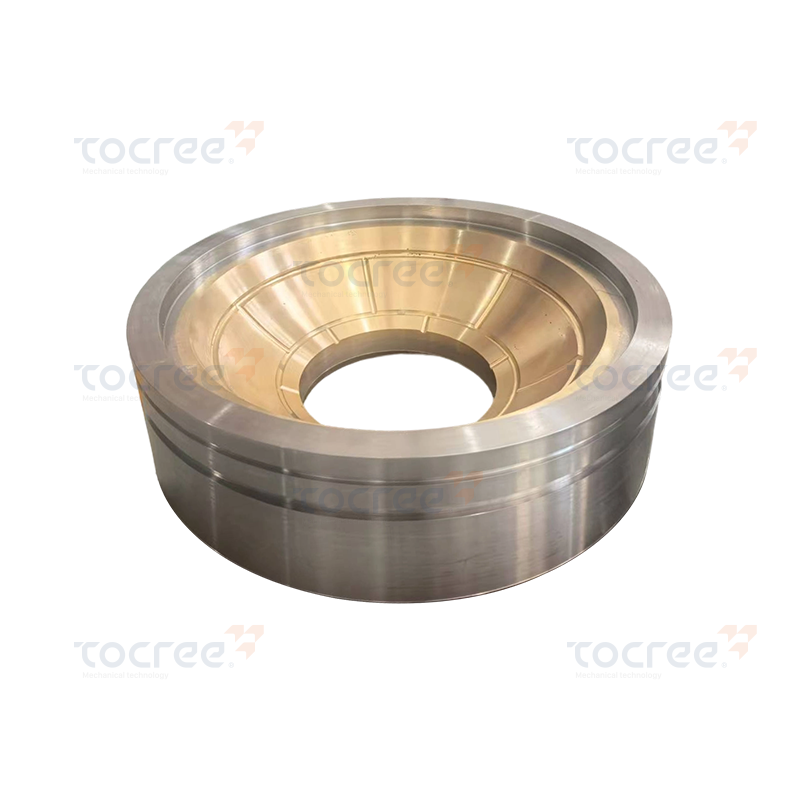
Bronze-stål sfærisk bøsning er lavet af 42CrM04 legeret stål og højstyrke messing, der tilbyder f...
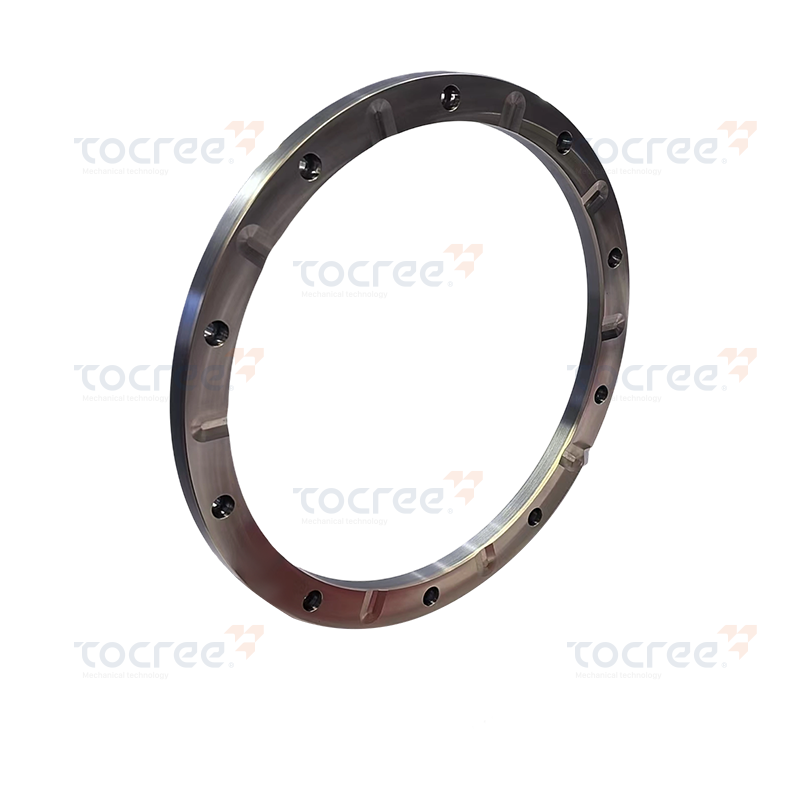
Kobber-stål bimetal trykplade er en højtydende komponent designet til krævende mekaniske applikat...
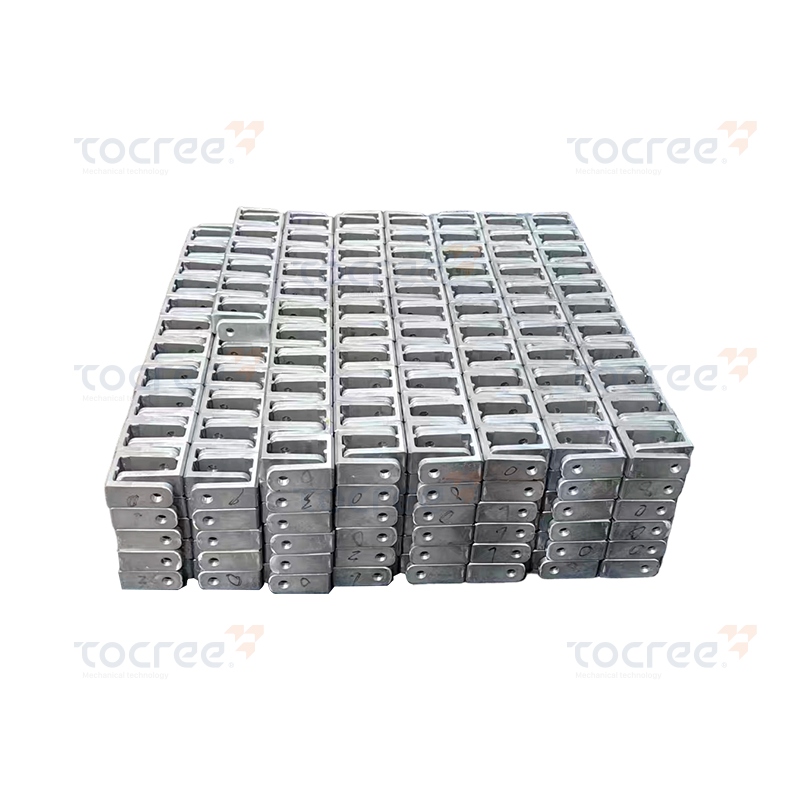
Denne fastgørelsesblok af aluminiumslegering er lavet af 6063 aluminiumslegering som basismateria...
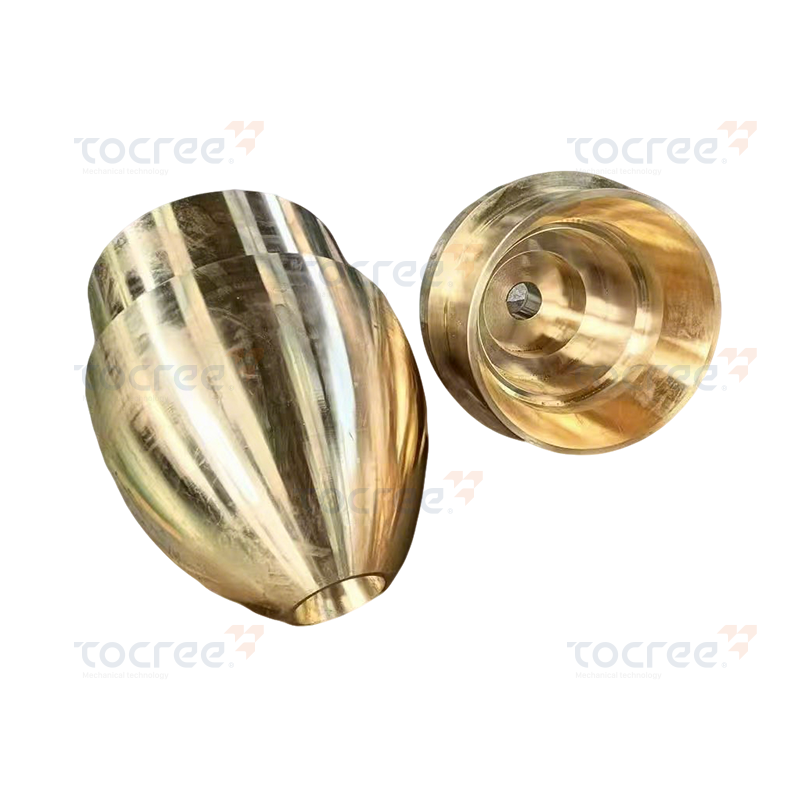
Dette lige ærme er lavet af aluminium bronze legering som basismateriale. I henhold til kundens k...

Dette lineære glidebræt er en højtydende glidekomponent, lavet af fremragende tinbronzelegeringsm...
Copyright © 2025 Jiashan Tocree Machinery Co., Ltd. Alle rettigheder forbeholdes.
Tilpassede kobberlegeringer maskindele
